Artykuł sponsorowany
Kiedy bezpyłowe czyszczenie detali staje się sensownym etapem po spawaniu i obróbce CNC w zakładach produkcyjnych Wielkopolski
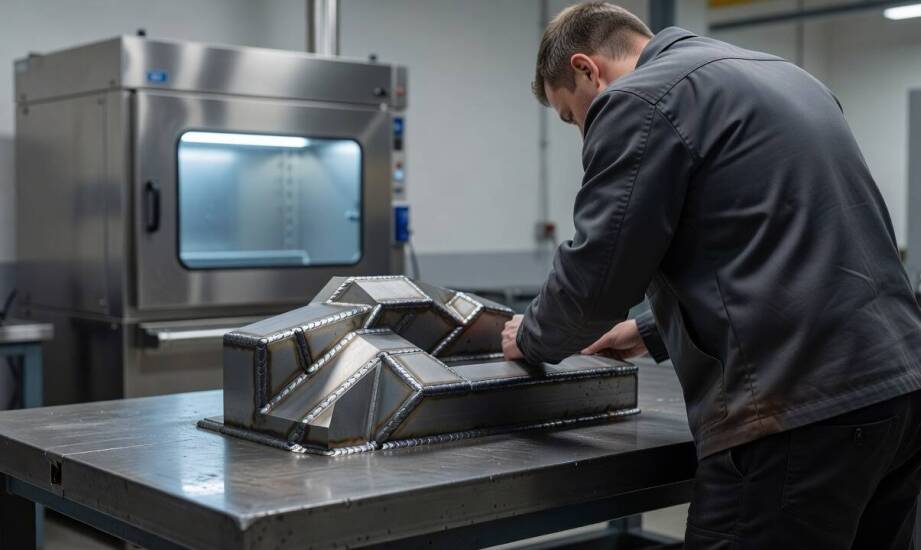
Po zakończeniu spawania lub skomplikowanej obróbki CNC na powierzchni detali często osiadają resztki żużla, tlenków oraz trudnych do usunięcia zabrudzeń technologicznych. Zespół produkcyjny staje wtedy przed koniecznością usunięcia tych zanieczyszczeń w sposób, który nie wprowadzi wszechobecnego pyłu do głównej hali. Tradycyjne metody suchego piaskowania generują chmurę lotnych drobin, które w krótkim czasie osiadają na precyzyjnych urządzeniach pomiarowych, prowadnicach obrabiarek i gotowych komponentach czekających na wysyłkę. Taki scenariusz wymusza budowanie oddzielnych stref czyszczenia lub inwestowanie w potężne systemy odciągowe. Szukając alternatywy, zakłady przemysłowe coraz częściej kierują uwagę na procesy wykorzystujące wodę jako środowisko nośne dla ścierniwa, co diametralnie zmienia organizację pracy na samej hali produkcyjnej.
Obróbka na mokro a suche śrutowanie – różnice technologiczne
Obróbka strumieniowo-ścierna na mokro łączy drobiny materiału ściernego ze strumieniem wody pod odpowiednim ciśnieniem. Taka mieszanka znacznie redukuje unoszenie się pyłu w środowisku pracy, co potwierdzają analizy branżowe wskazujące na uwięzienie większości cząstek lotnych w cieczy. Woda w tym procesie spełnia podwójną funkcję. Działa ona jak naturalny smar oraz amortyzator energii kinetycznej uderzenia. Dzięki temu ziarna nie wbijają się głęboko w strukturę obrabianego detalu i nie powodują jego gwałtownego przegrzewania w punkcie kontaktu.
Chłodniejsza powierzchnia metalu zmniejsza ryzyko powstawania niepożądanych naprężeń termicznych, które mogłyby prowadzić do odkształceń geometrycznych delikatnych elementów. W klasycznej metodzie suchej uderzenia są znacznie ostrzejsze. Powstaje tam wyraźniejszy, głębszy profil chropowatości, ale jednocześnie radykalnie rośnie niebezpieczeństwo uszkodzenia cienkich ścianek lub zatarcia gwintów. Czyszczenie wodne pozwala zazwyczaj uzyskać gładkie, satynowe wykończenie, co ułatwia zachowanie założonych tolerancji wymiarowych. Zabieg ten okazuje się szczególnie korzystny przy elementach o skomplikowanej architekturze. Suchy strumień nierzadko nie potrafi dotrzeć tam równomiernie lub wywołuje miejscowe uszkodzenia materiału, podczas gdy mieszanka wodna płynnie omywa trudnodostępne zakamarki.
Miejsce czyszczenia wodnego w cyklu produkcyjnym CNC
Proces ten przynosi wymierne rezultaty podczas pracy ze stalą czarną, stalą nierdzewną, aluminium oraz delikatniejszymi stopami kolorowymi. Usuwanie poprodukcyjnych zgorzelin i wypalonych olejów chłodzących przebiega bez naruszania struktury bazowej. W produkcji seryjnej zakłady stawiają na obróbkę wodną w momentach, gdy detale charakteryzują się złożonym systemem kanałów wewnętrznych lub gdy specyfikacja kolejnego etapu technologicznego wymaga absolutnego braku mikropyłów.
Typowa sekwencja w zakładach metalowych obejmuje frezowanie lub toczenie, cięcie, gięcie, spawanie, a następnie właściwe czyszczenie, kontrolę jakości i nałożenie powłoki ochronnej. Przedsiębiorstwa wdrażające aquablasting w Wielkopolsce wplatają ten etap bezpośrednio po procesach spawalniczych, przygotowując detale do weryfikacji pomiarowej. Usunięcie żużla w środowisku wodnym zapewnia optymalną bazę adhezyjną przed malowaniem proszkowym. W rynkowy krajobraz tego typu usług wpisuje się firma BJTechnika, realizująca dla sektora przemysłowego obróbkę powierzchniową oraz produkcję stalowych konstrukcji. Ulokowanie procesu czyszczenia bezpośrednio w sąsiedztwie innych maszyn ułatwia utrzymanie rygorystycznego reżimu technologicznego w całym zakładzie.
Ostateczna decyzja o wyborze metody czyszczenia wynika z analizy kilku istotnych czynników organizacyjnych. Inżynierowie biorą pod uwagę wymagania dotyczące utrzymania w czystości otaczającego parku maszynowego, konieczność ochrony nominalnych wymiarów detalu oraz specyfikację powłok aplikowanych w następnych krokach. Przy wymagających zabezpieczeniach antykorozyjnych i produkcji precyzyjnych komponentów, zastosowanie środowiska wodnego stabilizuje przebieg prac i obniża ryzyko przenoszenia zanieczyszczeń na kolejne partie wyrobów.
Kategorie artykułów
Polecane artykuły

Jak wybrać odpowiedni aparat słuchowy: Poradnik dla początkujących

Kultura i historia Garwolina: muzea, galerie i zabytki do zwiedzania

Projektowanie ogrodów przydomowych a zmiany klimatyczne: jak dostosować przestrzeń zieloną do nowych warunków?