Artykuł sponsorowany
Jak profil, podziałka i materiał koła wpływają na pracę napędu pasowego w CNC
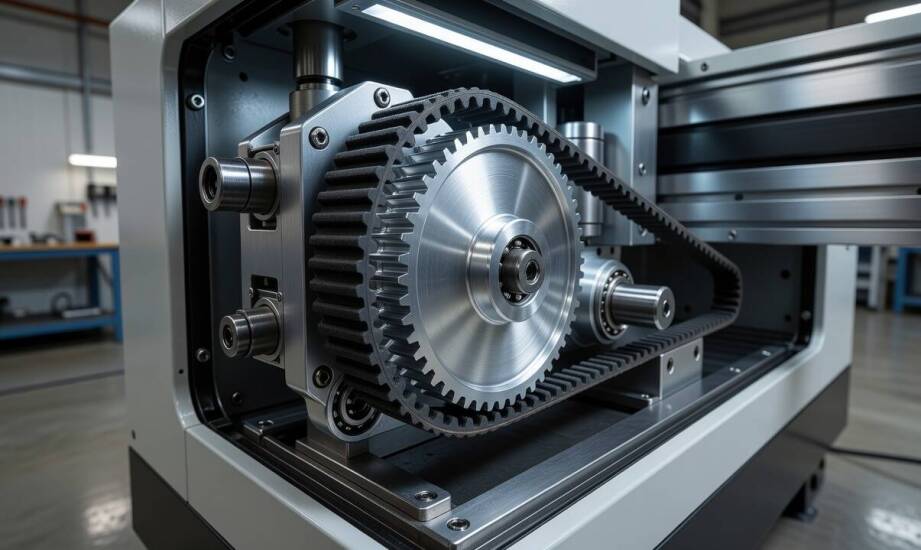
Wydajna praca napędów pasowych w maszynach CNC wymaga analitycznego podejścia do projektowania mechaniki. Samo dopasowanie zewnętrznej średnicy elementu napędowego absolutnie nie wystarcza do prawidłowego przeniesienia założonego obciążenia osi. Profil zęba musi precyzyjnie współpracować z pasem, aby zagwarantować odpowiednią powierzchnię styku i bezbłędne pozycjonowanie. Szybkie zmiany kierunku ruchu oraz nagłe przyspieszenia narzucają na mechanikę ogromne siły dynamiczne. Zastosowanie nieodpowiednich parametrów geometrycznych błyskawicznie prowadzi do zerwania materiału lub zgubienia kroków silnika. Właściwa ocena sił tnących pozwala zbudować trwały i wysoce powtarzalny układ transmisyjny.
Różnice profili 5M, 8M i 14M w osiach CNC
Wybór konkretnego kształtu zęba bezpośrednio determinuje możliwości siłowe całego układu. Profil HTD 5M charakteryzuje się podziałką wynoszącą 5 mm oraz wysokością zęba na poziomie 2,06–2,16 mm. Geometria ta zapewnia stosunkowo niski moment obrotowy i bardzo płynną pracę, dlatego powszechnie występuje w mniejszych maszynach obróbczych oraz lekkiej automatyce. Profil 8M posiada podziałkę 8 mm i wysokość zęba w granicach 3,36–3,54 mm. Taka konstrukcja pozwala na stabilne przenoszenie średnich i wysokich obciążeń w przemysłowych obrabiarkach. Najcięższe aplikacje wykorzystują profil 14M, w którym podziałka wynosi 14 mm, a ząb mierzy 6,02–6,2 mm.
Rosnąca podziałka radykalnie zmienia wytrzymałość mechaniczną całego połączenia. Przemysłowe koła htd o większych wymiarach oferują znacząco wyższą odporność na rozciąganie i nagłe ścinanie. Wartości wytrzymałości na rozciąganie i ścinanie zębów dla wariantu 5M wynoszą odpowiednio 160 N/mm oraz 50 N/mm. Przejście na standard 8M podnosi te parametry do 300 N/mm i 60 N/mm. Najpotężniejszy z omówionych profili osiąga wytrzymałość 400 N/mm dla sił rozciągających oraz 80 N/mm dla tnących.
Zwiększenie podziałki naturalnie rozszerza powierzchnię kontaktu polimeru z metalem i lepiej amortyzuje uderzenia wynikające z dynamiki osi. Inżynier musi jednak zaakceptować pewien kompromis technologiczny. Wykorzystanie większego zęba wymusza użycie obręczy o dużo większej średnicy zewnętrznej przy zachowaniu tej samej liczby nacięć. Zwiększony obwód pokonywany podczas jednego obrotu wału silnika obniża rozdzielczość pozycjonowania maszyny, co skutecznie wyklucza duże podziałki z niezwykle precyzyjnych urządzeń, takich jak grawerki czy precyzyjne wycinarki laserowe.
Materiał i błędy doboru elementów napędowych
Surowiec użyty do produkcji bezpośrednio warunkuje sztywność detalu oraz jego ostateczny moment bezwładności. Stopy aluminium gwarantują niską masę własną, co mocno ułatwia błyskawiczne przyspieszanie i hamowanie szybkich osi obróbczych. Lekki stop wykazuje jednak mniejszą sztywność przy skrajnie wysokich obciążeniach, co czasem wywołuje mikroodkształcenia. Stal oferuje doskonałą sztywność i wybitną odporność na zużycie ścierne. Twardy materiał zwiększa z kolei bezwładność wirującego detalu i wykazuje tendencję do przenoszenia drgań na resztę wrzeciona. Tworzywa sztuczne świetnie tłumią wibracje, ale ich niska trwałość pozwala na aplikację wyłącznie w mechanizmach o symbolicznym obciążeniu.
Codzienna praktyka warsztatowa demaskuje szereg powtarzalnych błędów projektowych, które drastycznie skracają żywotność układu transmisyjnego. Klienci zaopatrujący się w hurtowni NAABAAHI często diagnozują problemy wynikające z błędnego parowania zakupionych komponentów. Najpopularniejszym potknięciem pozostaje niedopasowanie kształtu wrębu do geometrii pasa, co wywołuje ciągły poślizg i niszczy strukturę napędu.
Poważnym błędem inżynieryjnym jest również budowanie przekładni z wykorzystaniem zbyt małej liczby nacięć na kole napędzającym. Reguły projektowe zalecają stosowanie minimum 12 do 20 zębów, ściśle w zależności od użytej podziałki. Warunkiem krytycznym dla bezawaryjnej pracy jest utrzymanie co najmniej sześciu pełnych zębów w ciągłym zazębieniu z pasem. Brak spełnienia tego wymogu kumuluje obciążenie na zaledwie kilku wypustkach i skutkuje nagłym przeskoczeniem paska. Całkowite pomijanie sił bezwładności w obliczeniach maszyny z reguły prowadzi do szybkiego zerwania całego splotu nośnego.
Projektowanie niezawodnej mechaniki wrzeciona lub suportu zmusza konstruktora do świadomego balansowania między sprzecznymi wymaganiami technicznymi. Zastosowany zespół napędowy musi sprawnie przenieść zadany moment obrotowy przy jednoczesnym zachowaniu założonej prędkości posuwu. Parametry geometryczne oraz odpowiedni dobór stopu metalu wprost decydują o ostatecznej dokładności pracy narzędzia tnącego. Szczegółowa analiza warunków otoczenia, w tym częstotliwości nawrotów i rezonansu konstrukcji, umożliwia stworzenie trwałego mechanizmu pozbawionego ukrytych wad.
Kategorie artykułów
Polecane artykuły

Jak wybrać odpowiedni aparat słuchowy: Poradnik dla początkujących

Kultura i historia Garwolina: muzea, galerie i zabytki do zwiedzania

Projektowanie ogrodów przydomowych a zmiany klimatyczne: jak dostosować przestrzeń zieloną do nowych warunków?
